

এক লাইনে:একটি অ্যালুমিনিয়াম প্রোফাইল মেশিন ক্যাবিনেট (মেশিন কেবিন) এর ফ্রেমে ৪০ সিরিজের টি স্লট অ্যালুমিনিয়াম প্রোফাইল (টি স্লট অ্যালুমিনিয়াম প্রোফাইল) ব্যবহার করা হয়, যা বিল্ট-ইন কানেক্টর, কর্নার পিস, হিঞ্জ এবং ক্যাস্টার মাউন্টিং প্লেট দিয়ে অ্যাসেম্বল করা হয় এবং সম্পূর্ণ বোল্ট দিয়ে আটকানো থাকে — কোনো ওয়েল্ডিং করা হয় না। নির্বাচনের ক্ষেত্রে একটিই নিয়ম অনুসরণ করা হয়: প্রথমে লোড নির্ধারণ করুন, তারপর স্লটের প্রস্থ এবং ক্রস-সেকশন। ড্রয়িং অনুমোদন থেকে শুরু করে ডেলিভারি পর্যন্ত পাঁচটি নির্দিষ্ট ধাপ রয়েছে।
1ছয়টি অংশ মিলে একটি ক্যাবিনেট তৈরি হয়।
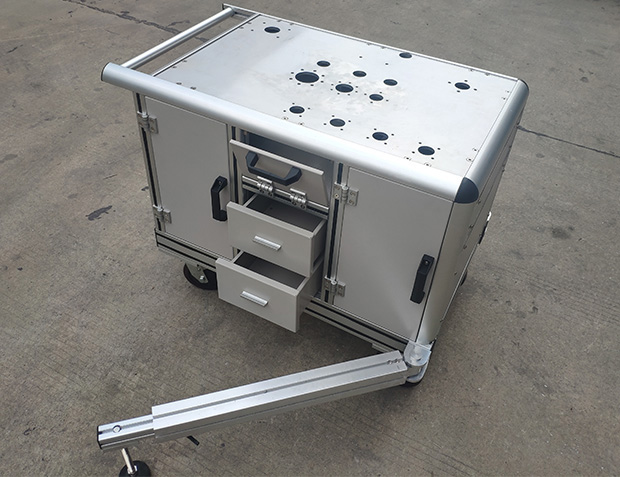
একটি স্ট্যান্ডার্ড অ্যালুমিনিয়াম প্রোফাইল ক্যাবিনেট ছয়টি অংশে বিভক্ত হয়, যার প্রতিটির নিজস্ব প্রোফাইল এবং হার্ডওয়্যার থাকে:
১. ফ্রেম— অ্যালুমিনিয়াম প্রোফাইল ৪০ (Aluminium Profile 40) সিরিজের কলাম এবং বিম, যার মূল অংশ ৪০ X ৪০ অ্যালুমিনিয়াম এক্সট্রুশন এবং চারটি কোণ বড় ব্যাসার্ধের থ্রি-ওয়ে কর্নার পিস দিয়ে বন্ধ;
২. ওয়ার্কটপ— প্যানেল অ্যালুমিনিয়ামের একটি একক শিট, যাতে যন্ত্রপাতির পায়ের সাথে মেলানোর জন্য একাধিক সেট মাউন্টিং ছিদ্র করা আছে এবং যা কিনারা বরাবর কাউন্টারসাঙ্ক হেড স্ক্রু দিয়ে আটকানো;
৩. দরজা— দুই পাশে জোড়া দরজা, যা অ্যালুমিনিয়াম প্রোফাইল হিঞ্জ বা মেটাল হিঞ্জে লাগানো এবং এতে একটি হ্যান্ডেল ও ডোর স্টপার রয়েছে;
৪. অভ্যন্তর— উপরে একটি যন্ত্রাংশ রাখার জায়গা এবং নিচে দুটি ড্রয়ার, ড্রয়ারগুলো টি-স্লট ড্রয়ার বিন্যাসে স্লাইডের উপর চলে;
৫. ভিত্তি— ব্রেকসহ ঘূর্ণনশীল ক্যাস্টার, যা ক্যাস্টার মাউন্টিং প্লেটের মাধ্যমে নিচের বিমগুলোর সাথে বোল্ট দিয়ে আটকানো থাকে;
৬. চলমান সরঞ্জাম— সামনে ফ্ল্যাঞ্জ সংযোগের সাথে যুক্ত একটি বিচ্ছিন্নযোগ্য টো বার, যা খুলে ফেললে আলাদাভাবে সংরক্ষণ করা যায়, এবং উপরে একটি গোলাকার টিউব আকৃতির ঠেলার হাতল।
এটি ইকুইপমেন্ট র্যাক তৈরির একটি প্রচলিত পদ্ধতি, যা কন্ট্রোল ক্যাবিনেট, ইন্সট্রুমেন্ট ক্যারিয়ার এবং মোবাইল ওয়ার্কস্টেশনের জন্য ব্যবহৃত হয়। এই কাঠামোটি স্থিরভাবে ভার বহন করে, পরবর্তীতে পরিবর্তন করা যায় এবং এতে কোনো বিশেষ গরম কাজের প্রয়োজন হয় না।
2সংযোগ: চার প্রকার, সবগুলোই বোল্টযুক্ত
একটি অ্যালুমিনিয়াম প্রোফাইল ক্যাবিনেট ঝালাই করা হয় না। সংযোগগুলো চারটি গ্রুপে বিভক্ত, যার প্রতিটির নিজস্ব লোড পাথ এবং হার্ডওয়্যার লজিক রয়েছে:
| সংযোগের ধরণ | কোথায় | সাধারণ হার্ডওয়্যার | নির্বাচনের নোট |
|---|---|---|---|
| ফ্রেমের জোড় | কলাম থেকে বিম, কোণার রূপান্তর | অন্তর্নির্মিত সংযোগকারী, অ্যাঙ্গেল স্লট সংযোগকারী, ৪০ X ৪০ কোণার অংশ, ত্রি-মুখী কোণার অংশ | কোণার সংযোগস্থলে চাপ কেন্দ্রীভূত হয় — পরিচ্ছন্ন চেহারা এবং সুষম ভারবহন পথের জন্য ত্রি-মুখী কোণার অংশ ব্যবহার করুন। |
| প্যানেল ফিক্সিং | ওয়ার্কটপ, দরজা, পাশের প্যানেল | টি-বোল্ট, ফ্ল্যাট স্লট নাট, ফ্ল্যাট সিলিং গ্রুভ স্ট্রিপ, সিলিং প্রোফাইল | প্যানেলগুলো প্রোফাইল স্লটে আটকে যায়; ধুলো থেকে সুরক্ষা এবং ফিনিশিংয়ের জন্য প্যানেলের জোড়াগুলোতে সিলিং স্ট্রিপ চেপে বসিয়ে দিন। |
| চলমান অংশ | দরজার পাল্লা, ড্রয়ার | অ্যালুমিনিয়াম প্রোফাইল কব্জা, ধাতব কব্জা, ড্রয়ার স্লাইড, হাতল | দরজার ওজন এবং খোলার ঘনত্বের উপর ভিত্তি করে নির্বাচন করুন; ভারী দরজার জন্য ধাতব কব্জা উপযুক্ত। |
| ভিত্তি এবং গতিশীলতা | বটম বিম, টো বার | ক্যাস্টার, ক্যাস্টার মাউন্টিং প্লেট, প্রান্ত সংযোগ প্লেট, ফুট কানেক্টর | ক্যাবিনেটের মোট ওজনের সাথে কাস্টারের ভারবহন ক্ষমতা মেলান; সহজে খোলার জন্য টো বারে একটি ফ্ল্যাঞ্জ সংযোগ ব্যবহার করা হয়েছে। |
প্রতিটি জোড় বোল্ট দিয়ে আটকানো থাকে, তাই পরবর্তীতে দরজার খোলার দিক পরিবর্তন করতে, প্যানেল বা অতিরিক্ত তাক যোগ করতে কখনোই গরম কাপড় দিয়ে কাজ করার প্রয়োজন হয় না।
3প্রোফাইল নির্বাচন: প্রথমে লোড করুন, তারপর স্লটের প্রস্থ এবং সেকশন।
মন্ত্রিসভা নির্বাচনে একটিই নিয়ম অনুসরণ করা হয়:প্রথমে লোড, তারপর স্লটের প্রস্থ এবং ক্রস-সেকশন নির্ধারণ করুন।.
| কাজের অবস্থা | স্লটের প্রস্থ | প্রস্তাবিত বিভাগ | নোট |
|---|---|---|---|
| স্ট্যান্ডার্ড ক্যাবিনেট কলাম এবং টপ বিম | ৮ মিমি | ৪০৪০ | 4040 হলো মূল ক্যাবিনেট সেকশন, যেখানে উন্নতমানের অ্যাকসেসরি সাপোর্ট রয়েছে। |
| দীর্ঘ-পরিসরের বিম, ভারী সরঞ্জাম | ৮ মিমি | ৪০৮০(৪০ ৮০ অ্যালুমিনিয়াম এক্সট্রুশন) | স্প্যান বা লোড বাড়লে বিচ্যুতি নিয়ন্ত্রণের জন্য আপগ্রেড করুন। |
| ড্রয়ার এবং ইন্সট্রুমেন্ট বে সাব-ফ্রেম | ৮ মিমি | ৩০৩০(৩০ সিরিজ অ্যালুমিনিয়াম এক্সট্রুশন) | সাব-ফ্রেমগুলো কোনো প্রধান ভার বহন করে না; হালকা অংশগুলো ক্যাবিনেটের ওজন কম রাখে। |
| ভারী বোঝা বা কম্পনশীল সরঞ্জাম | ৮ মিমি এবং তার উপরে | আপগ্রেড অংশ এবং সংযোগকারী একসাথে | ভারী নোডগুলিতে এন্ড কানেকশন প্লেট বা বিল্ট-ইন কানেক্টর ব্যবহার করুন এবং রিইনফোর্সমেন্ট প্লেট যুক্ত করুন। |
উপাদানটি প্রধানত ৬০৬৩-টি৫, যা সিলভার অ্যানোডাইজিং (Anodizing) ফিনিশ করা হয়, যা ক্ষয়রোধী সুরক্ষা এবং বাহ্যিক সৌন্দর্যের মধ্যে ভারসাম্য রক্ষা করে। অ্যালুমিনিয়াম প্রোফাইল অ্যাকসেসরিজ প্রতিটি অ্যাসেম্বলি ইউনিট হিসেবে সম্পূর্ণভাবে সরবরাহ করা হয়, ফলে যন্ত্রাংশের জন্য অপেক্ষা করে কাজ আটকে থাকে না।
4নকশা থেকে তৈরি ক্যাবিনেট: পাঁচটি ধাপ
5অর্ডার করার আগে চারটি বিষয় নিশ্চিত করতে হবে।
এই চারটি বিষয় রিকোয়ারমেন্ট শিটে অন্তর্ভুক্ত করলে ড্রয়িংটি একবারে অনুমোদন করা যাবে:
- ✔ সরঞ্জাম পায়ের আকার এবং ওজন— ওয়ার্কটপের ছিদ্রের অবস্থান এবং বিমের সেকশন নির্ধারণ করে;
- ✔ দরজা এবং ড্রয়ারের বিন্যাস— সুইংয়ের দিক এবং সার্ভিস শুরুর অবস্থান আগে থেকেই নির্ধারণ করা থাকে;
- ✔ গতিশীলতা— ব্রেকসহ ঘূর্ণনশীল ক্যাস্টার বেছে নিন, এবং টো বার প্রয়োজন কিনা তা নিশ্চিত করুন;
- ✔ ফিনিশ এবং চেহারা— সিলভার অ্যানোডাইজিং হলো প্রচলিত পদ্ধতি; বিশেষ পরিবেশের বিষয়টি আলাদাভাবে নিশ্চিত করা হয়।
চেংডু জুয়ানচুয়াং অ্যালুমিনিয়াম কোং, লিমিটেড ধারণাগত নকশা থেকে শুরু করে তৈরি ক্যাবিনেট সরবরাহ পর্যন্ত সম্পূর্ণ প্রক্রিয়াটিতে সহায়তা করে, এবং এক উৎস থেকে প্রোফাইল ও অ্যালুমিনিয়াম প্রোফাইলের আনুষঙ্গিক সরঞ্জাম সরবরাহ করে মধ্যবর্তী ধাপগুলো বাদ দেয়।
৬. প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
অ্যালুমিনিয়াম প্রোফাইল ক্যাবিনেট এবং শিট মেটাল ক্যাবিনেটের মধ্যে পার্থক্য কী?
একটি অ্যালুমিনিয়াম প্রোফাইল ক্যাবিনেট টি-স্লট অ্যালুমিনিয়াম প্রোফাইল দিয়ে তৈরি করা হয় এবং বোল্ট দিয়ে জোড়া লাগানো হয়, তাই এর আকার পরিবর্তন, দরজার জন্য জায়গা কাটা বা তাক যোগ করার জন্য কোনো নতুন যন্ত্রপাতির প্রয়োজন হয় না। একটি শিট মেটাল ক্যাবিনেটের মাপ নির্দিষ্ট থাকে এবং এতে কোনো পরিবর্তন করতে হলে নতুন ব্ল্যাঙ্কস ও ওয়েল্ডিংয়ের প্রয়োজন হয়। অ্যালুমিনিয়াম প্রোফাইল পদ্ধতিটি অল্প পরিমাণে উৎপাদন, বিভিন্ন ধরনের ডিজাইন এবং পরবর্তীতে পরিবর্তন করা হবে এমন যন্ত্রপাতির জন্য উপযুক্ত।
একটি অ্যালুমিনিয়াম প্রোফাইল ক্যাবিনেটের জন্য কত ধরনের হার্ডওয়্যার প্রয়োজন?
একটি স্ট্যান্ডার্ড বিল্ডে পাঁচটি গ্রুপ অন্তর্ভুক্ত থাকে: ফ্রেম কানেক্টর, প্যানেল ফিক্সিং, হিঞ্জ ও হ্যান্ডেল, ক্যাস্টার ও ফুট কানেক্টর, এন্ড কভার এবং এন্ড ক্যাপ। অ্যাসেম্বলি ইউনিট অনুযায়ী এগুলোর তালিকা করলে সেটটি সম্পূর্ণভাবে সরবরাহ করা যেতে পারে। একই উৎস থেকে প্রোফাইল এবং হার্ডওয়্যার কিনলে বেমানান স্লট সিস্টেম এড়ানো যায়।
একটি ভারী অ্যালুমিনিয়াম প্রোফাইল ক্যাবিনেটের বিম বেঁকে যাওয়া কীভাবে রোধ করা যায়?
এ: যন্ত্রপাতির ওজন এবং স্প্যান থেকে সেকশন গণনা করুন; স্প্যান বা লোড বাড়লে ৪০৪০ থেকে ৪০৮০-তে পরিবর্তন করুন, ভারী নোডগুলিতে কর্নার পিসগুলিকে এন্ড কানেকশন প্লেট বা বিল্ট-ইন কানেক্টরে আপগ্রেড করুন এবং যেখানে প্রয়োজন সেখানে রিইনফোর্সমেন্ট প্লেট যোগ করুন। লোডের পরিমাণ প্রস্তুতকারকের টেকনিক্যাল ক্যালকুলেশন শিট থেকে নেওয়া উচিত।
পোস্ট করার সময়: ২১-অক্টোবর-২০২৬